- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hvorfor er dimensionsnøjagtighed så afgørende for formindsatser?
Et støbt bilstik afvises ved den endelige inspektion, fordi stifthullerne er 0,08 mm væk fra midten. Kundens samlebånd kan ikke isætte stifterne, og hele partiet på 20.000 dele kasseres. Grundårsagen spores tilbage til formindsatsen, der danner stifthullerne. Skæret blev bearbejdet til en tolerance på ±0,05 mm i stedet for de specificerede ±0,01 mm. I sig selv er afvigelsen lille - mindre end tykkelsen af et menneskehår. Men i en støbeform stables tolerancerne op. Indsatsen sidder i en lomme, lommen er bearbejdet til en plade, og pladen er på linje med andre plader. Hver komponents afvigelse føjes til den næste, og den kumulative fejl vises i den sidste del. Dette er grunden til, at målnøjagtighed ikke er et kosmetisk krav til formindsatser. Det er grundlaget for delkvalitet, formpålidelighed og produktionsøkonomi.
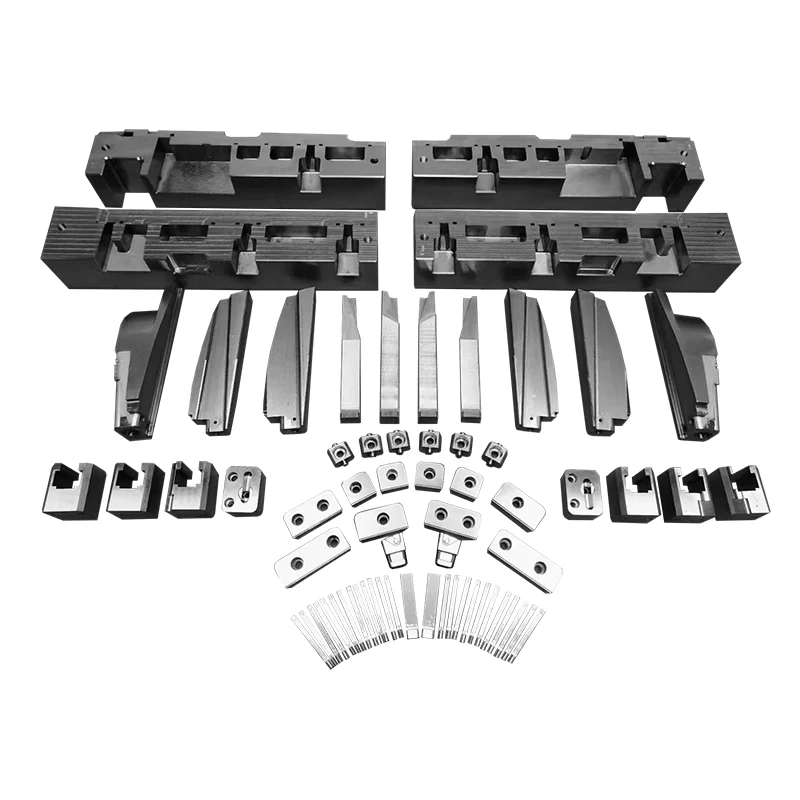
Denne guide er skrevet til købere, der køber indkøbPræcise formkomponenter og -indsatsertil sprøjtestøbeforme, trykstøbeforme og kompressionsforme. Vi vil forklare, hvorfor dimensionsnøjagtighed betyder noget, hvordan tolerancestablering påvirker delens kvalitet, de specifikke tolerancer, der er kritiske for støbeindsatser, konsekvenserne af unøjagtige indsatser og kriterierne for evaluering af en leverandørs dimensionelle evner. Vi vil også levere detaljerede produktparametre fra vores fabrik hos Moldburger Mold Industry Co., Ltd. Uanset om du specificerer kernestifter, hulrumsindsatser, glideblokke eller slidplader, hjælper denne vejledning dig med at forstå nøjagtighedskravene og vælge en leverandør, der kan opfylde dem.
Indholdsfortegnelse
- 1. Hvad betyder dimensionsnøjagtighed for en formindsats?
- 2. Hvordan påvirker tolerancestablet den endelige dels kvalitet?
- 3. Hvad sker der, når formindsatser er ude af tolerance?
- 4. Hvilke tolerancer er mest kritiske for formindsatser?
- 5. Hvordan angiver du dimensionsnøjagtighed i en indkøbsordre?
- 6. Hvordan vurderer du en leverandør af formindsatss nøjagtighed?
- 7. Hvad er de vigtigste produktparametre fra vores fabrik?
- 8. Ofte stillede spørgsmål (FAQ)
- 9. Konklusion
1. Hvad betyder dimensionsnøjagtighed for en formindsats?
Dimensionsnøjagtighed for en formindsats betyder, at hver funktion af indsatsen - dens udvendige dimensioner, dens hulrumsdetalje, dens stifthuller, dens monteringsflader og dens afspærringskanter - er fremstillet til den specificerede dimension inden for den specificerede tolerance. Det er ikke nok, at indsatsen har nogenlunde den rigtige størrelse. I en form skal indsatsen passe ind i sin lomme med den korrekte afstand, tætne mod plastsmelten ved afspærringen og flugte med de øvrige formkomponenter, så den sidste del opfylder dens tegning. Nøjagtigheden er udtrykt som en tolerance, såsom ±0,01 mm, som definerer det acceptable område for afvigelse fra den nominelle dimension. Tabellen nedenfor opsummerer de dimensionelle egenskaber af en formindsats og deres nøjagtighedskrav.
| Feature | Nøjagtighedskrav | Konsekvens af unøjagtighed |
| Udvendige dimensioner | ±0,01 mm til ±0,02 mm | Dårlig pasform i lommen, bevægelse under pres |
| Hulrumsdetalje | ±0,01 mm | Del dimension uden for tolerance |
| Pinhuller | ±0,005 mm til ±0,01 mm | Stiftforskydning, monteringsfejl |
| Afspærringskanter | ±0,005 mm | Flash dannelse |
| Monteringsoverflader | Fladhed 0,005 mm | Indsæt vuggende, ujævn belastning |
PåMoldburger Mold Industry Co., Ltd., vores fabrik fremstiller præcise formkomponenter og -indsatser til de tolerancer, der kræves af formdesignet. Vi bruger CNC-bearbejdning, EDM og præcisionsslibning for at opnå den specificerede nøjagtighed. Vores kvalitetskontrolteam verificerer alle kritiske dimensioner, før indsatsen afsendes. Vores mål er at give vores kunder skær, der passer korrekt, tætner pålideligt og producerer dele, der opfylder deres tegninger.
2. Hvordan påvirker tolerancestablet den endelige dels kvalitet?
Tolerancestack-up er akkumuleringen af individuelle komponentafvigelser i en samling. I en form bestemmes den endelige deldimension af kavitetsindsatsen, kerneindsatsen, formbunden, justeringssystemet og maskinen. Hver af disse komponenter har sin egen tolerance. Hvis tolerancerne ikke analyseres omhyggeligt, kan stack-up overskride tolerancen for den sidste del. For eksempel, hvis kavitetsindsatsen har en tolerance på ±0,02 mm, formbunden har en tolerance på ±0,02 mm, og justeringssystemet har en tolerance på ±0,01 mm, er den potentielle opstabel ±0,05 mm. Hvis den sidste deltolerance er ±0,05 mm, opbruger stack-up hele tolerancebudgettet, hvilket ikke efterlader nogen margen for andre variabler såsom termisk ekspansion eller maskinvariation. Tabellen nedenfor illustrerer en tolerancestack-up-analyse.
| Komponent | Tolerance | Kumulativ stak-op |
| Kavitetsindsats | ±0,01 mm | ±0,01 mm |
| Kerneindsats | ±0,01 mm | ±0,02 mm |
| Formbundlomme | ±0,01 mm | ±0,03 mm |
| Opretningssystem | ±0,005 mm | ±0,035 mm |
| Sidste del Tolerance | ±0,05 mm | Margin: ±0,015 mm |
På vores fabrik arbejder vi sammen med vores kunder om at analysere tolerancestablen for deres forme. Vi kan levere toleranceanalyse og anbefale indsatstolerancer, der sikrer, at den sidste del opfylder tegningen. Vores mål er at hjælpe vores kunder med at undgå stablingsproblemer ved at specificere de rigtige tolerancer fra starten.
3. Hvad sker der, når formindsatser er ude af tolerance?
Når formindsatser er uden for tolerance, kan konsekvenserne være alvorlige og dyre. Den første konsekvens er flashdannelse. Hvis indsatsens afspærringskanter ikke tætner ordentligt mod den sammenkoblende overflade, kan plastik undslippe ind i mellemrummet og skabe flash på delen. Flash kræver manuel fjernelse, tilføjer arbejdsomkostninger og kan påvirke delens udseende og funktion. Den anden konsekvens er deldimensionsfejl. Hvis hulrummets detalje er uden for tolerance, vil den støbte del være uden for tolerance, hvilket fører til afvisning og skrot. Den tredje konsekvens er skimmelsvamp. Hvis indsatsen ikke passer ordentligt i lommen, kan den bevæge sig under indsprøjtningstryk, hvilket forårsager slid på lommen og indsatsen. Den fjerde konsekvens er reduceret skærlevetid. En indsats, der er forkert justeret eller dårligt understøttet, vil opleve højere stress og slides hurtigere. Tabellen nedenfor opsummerer disse konsekvenser.
| Følge | Årsag | Indvirkning |
| Flash dannelse | Afspærringskanter uden for tolerance | Manuel fjernelse omkostninger, del udseende |
| Del Dimension Fejl | Hulrumsdetaljer uden for tolerance | Skrot, omarbejde, kundeafvisning |
| Skimmelsvampeskader | Dårlig pasform i lommen | Lommeslid, indsatsbevægelse |
| Reduceret indsatslevetid | Fejlstilling, dårlig støtte | For tidlig slitage, hyppig udskiftning |
Hos Moldburger forstår vores fabrik disse konsekvenser og designer vores fremstillingsprocesser for at forhindre dem. Vi verificerer alle kritiske dimensioner og inspicerer hver indsats før forsendelse. Vores mål er at give vores kunder skær, der passer korrekt, tætner pålideligt og producerer dele, der opfylder deres tegninger.
4. Hvilke tolerancer er mest kritiske for formindsatser?
Ikke alle tolerancer er lige kritiske. De mest kritiske tolerancer er dem, der påvirker indsatsens pasform i formen, tætningen af afspærringen og dimensionen af den sidste del. Tabellen nedenfor opsummerer disse kritiske tolerancer og deres typiske værdier.
| Tolerance type | Typisk værdi | Hvorfor det betyder noget |
| Udvendig dimension | ±0,01 mm | Passer i lommen, forhindrer bevægelse |
| Kavitets dimension | ±0,01 mm | Sidste deldimension |
| Pin hul position | ±0,005 mm | Stiftjustering, samling |
| Afspærringsflade | 0,005 mm | Flash forebyggelse |
| Overfladefinish | Ra 0,2 - 0,4 µm | Del udseende, udgivelse |
På vores fabrik fokuserer vi på disse kritiske tolerancer i hvert skær, vi fremstiller. Vi bruger præcisionsbearbejdning og inspektionsudstyr til at opnå og verificere dem. Vores mål er at give vores kunder skær, der opfylder de mest krævende krav.
5. Hvordan angiver du dimensionsnøjagtighed i en indkøbsordre?
Angivelse af dimensionel nøjagtighed i en indkøbsordre kræver mere end at angive en enkelt tolerance. Det kræver at definere de kritiske egenskaber, deres nominelle dimensioner, deres tolerancer, inspektionsmetoden og acceptkriterierne. Tabellen nedenfor giver en specifikationstjekliste.
| Specifikationsartikel | Hvad skal inkluderes | Eksempel |
| Kritiske egenskaber | Liste over alle funktioner, der påvirker pasform, tætning eller deldimension | Udvendige mål, hulrum, stifthuller |
| Nominelle dimensioner | Angiv den nominelle dimension for hver funktion | 50,00 mm |
| Tolerancer | Angiv tolerancen for hver funktion | ±0,01 mm |
| Inspektionsmetode | Angiv, hvordan dimensionen skal verificeres | CMM, mikrometer, optisk komparator |
| Acceptkriterier | Definer acceptgrænserne | Alle dimensioner inden for tolerance |
Hos Moldburger Mold Industry Co., Ltd. arbejder vores fabrik sammen med vores kunder om at definere de kritiske funktioner og tolerancer for hver indsats. Vi leverer inspektionsrapporter med hver forsendelse, der dokumenterer de faktiske dimensioner og bekræfter, at de opfylder specifikationen. Vores mål er at gøre det nemt for vores kunder at verificere nøjagtigheden af de indsatser, de modtager.
6. Hvordan vurderer du en leverandør af formindsatss nøjagtighed?
Evaluering af en støbeindsatsleverandørs nøjagtighedsevne kræver fokus på udstyr, inspektion, proceskontrol og erfaring. Leverandøren skal have det bearbejdningsudstyr, der er i stand til at opnå de nødvendige tolerancer, herunder CNC-fræsere, EDM og præcisionsslibere. De skal have inspektionsudstyret til at verificere dimensionerne, herunder CMM, mikrometre og optiske komparatorer. De skal have proceskontrol på plads for at sikre sammenhæng. Og de skal have erfaring med den type indsats, du køber. Tabellen nedenfor opsummerer evalueringskriterierne.
| Evalueringskriterium | Hvad skal man kigge efter | Hvorfor det betyder noget |
| Bearbejdningsudstyr | CNC, EDM, præcisionsslibning | Gør det muligt at opnå snævre tolerancer |
| Inspektionsudstyr | CMM, mikrometre, optiske komparatorer | Verificerer dimensioner nøjagtigt |
| Proceskontrol | SPC, kalibrering, dokumentation | Sikrer ensartethed på tværs af batches |
| Erfaring | Referencer i lignende indsatstyper | Demonstrerer kapacitet og pålidelighed |
På vores fabrik har vi bearbejdningsudstyret, inspektionsudstyret og processtyringerne til at opnå og verificere de stramme tolerancer, der kræves for præcise formkomponenter og -indsatser. Vi har produceret skær i over et årti og har stor erfaring med en bred vifte af skærtyper. Vi inviterer dig til at vurdere os i forhold til disse kriterier og til at betragte os som din partner for støbeforme.
7. Hvad er de vigtigste produktparametre fra vores fabrik?
Følgende tabel viser de vigtigste produktparametre for vores præcise formkomponenter og -indsatser. Disse indsatser er velegnede til sprøjtestøbeforme, trykstøbeforme og kompressionsforme. Vores fabrik kan også producere brugerdefinerede indsatser for at opfylde specifikke krav.
| Parameter | Specifikationsområde | Noter |
| Materiale | P20, H13, S7, 420SS, Bronze | Udvalgt til ansøgning |
| Hårdhed | 28 - 58 HRC | Afhænger af materiale og varmebehandling |
| Dimensionel tolerance | ±0,005 mm til ±0,02 mm | Afhænger af funktionens kritikalitet |
| Overfladefinish | Ra 0,2 - 0,8 µm | Poleret til hulrumsoverflader |
| Varmebehandling | Bratkøling & temperering, Nitrering | Udvalgt for slidstyrke |
| Inspektion | CMM, mikrometer, optisk komparator | Fuld dimensionsrapport leveret |
| MOQ | 1 stk | Forhandles ved store ordrer |
| Ledetid | 2-4 uger | Afhænger af kompleksitet og mængde |
På vores fabrik fremstiller vi vores præcise formkomponenter og -indsatser for at opfylde disse specifikationer og mere. Vi kan tilpasse materialet, hårdheden, tolerancen og finishen, så den passer til dine specifikke krav. Vores kvalitetskontrolsystem omfatter inspektion af råvarer, inspektion i processen og slutinspektion før afsendelse. Vores mål er at give vores kunder skær af høj kvalitet, der opfylder deres krav til dimensionsnøjagtighed.
8. Ofte stillede spørgsmål (FAQ)
Spørgsmål 1: Hvad er den typiske dimensionstolerance for en formindsats?
Svar: Den typiske dimensionstolerance for en formindsats afhænger af funktionen og anvendelsen. For kritiske funktioner såsom hulrumsdimensioner og stifthulspositioner er tolerancen typisk ±0,005 mm til ±0,01 mm. For mindre kritiske funktioner såsom udvendige dimensioner, kan tolerancen være ±0,01 mm til ±0,02 mm. Den nøjagtige tolerance bør specificeres baseret på delkravene og tolerancestable-up-analysen.
Spørgsmål 2: Hvordan påvirker tolerancestabel den endelige deldimension?
Svar: Tolerancestack-up er akkumuleringen af individuelle komponentafvigelser i en samling. I en form bestemmes den endelige deldimension af kavitetsindsatsen, kerneindsatsen, formbunden og justeringssystemet. Hver komponent har sin egen tolerance, og afvigelserne lægges sammen. Hvis opstablen overskrider den endelige deltolerance, vil delen være ude af specifikation. Vores team kan hjælpe dig med at analysere opbygningen og specificere de indsatstolerancer, der efterlader tilstrækkelig margin.
Spørgsmål 3: Hvad sker der, hvis en formindsats er uden for tolerance?
Svar: Hvis en formindsats er uden for tolerance, kan konsekvenserne omfatte flashdannelse ved afspærringen, deledimensionsfejl, skimmelskader på grund af dårlig pasform og reduceret indsatslevetid. Disse problemer fører til skrot, efterbearbejdning og øgede vedligeholdelsesomkostninger. Det er vigtigt at angive den korrekte tolerance og verificere den gennem inspektion for at undgå disse konsekvenser.
Spørgsmål 4: Hvordan verificerer du dimensionsnøjagtigheden af en formindsats?
Svar: Dimensionsnøjagtighed verificeres ved hjælp af præcisionsmålingsudstyr, herunder CMM (koordinatmålemaskiner), mikrometre og optiske komparatorer. Eftersynet bør dække alle kritiske træk og bør dokumenteres i en rapport, der ledsager indlægget. Vores fabrik leverer en fuld dimensionsrapport med hver indsats, vi sender.
Spørgsmål 5: Kan en formindsats omarbejdes, hvis den er uden for tolerance?
Svar: I nogle tilfælde kan en formindsats omarbejdes, hvis den er uden for tolerance. Hvis en dimension for eksempel er for stor, kan den bearbejdes ned til den korrekte størrelse. Hvis en dimension er for lille, skal indsatsen muligvis kasseres eller svejses og bearbejdes igen. Muligheden for omarbejde afhænger af den specifikke funktion og mængden af afvigelse. Vores team kan rådgive om ombearbejdning er mulig, eller om et nyt skær er påkrævet.
9. Konklusion
Dimensionsnøjagtighed er afgørende for formindsatser, fordi den bestemmer, om indsatsen passer korrekt, forsegler pålideligt og producerer dele, der opfylder deres tegninger. Tolerance opstabling, flashdannelse, deldimensionsfejl, skimmelskader og reduceret skærlevetid er alle konsekvenser af unøjagtige skær. Ved at specificere de kritiske tolerancer, analysere opbygningen og verificere dimensionerne gennem inspektion, kan købere sikre, at de skær, de køber, opfylder kravene til deres forme. Hos Moldburger Mould Industry Co., Ltd., fremstiller vores fabrik præcise formkomponenter og -indsatser til de snævreste tolerancer og leverer fulddimensionelle rapporter med hver forsendelse. Vi arbejder sammen med vores kunder om at definere de kritiske funktioner og tolerancer for hver indsats.
Uanset om du køber kernestifter, hulrumsindsatser, glideblokke eller slidplader, inviterer vi dig til at kontakte os for at drøfte dine krav. Vi kan levere prøver, inspektionsrapporter og skræddersyede løsninger. Vores forpligtelse til kvalitet og dimensionsnøjagtighed har gjort os til en betroet partner for formproducenter over hele verden.
Kontakt Moldburger Mold Industry Co., Ltd. i dagfor at diskutere dine præcise krav til formkomponenter og -indsatser og opdage, hvordan vores dimensionelle nøjagtighed kan forbedre din formydelse.