- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hvilken formbase og standardkomponentkomponenter er essentielle til præcisionssprøjtestøbeforme?
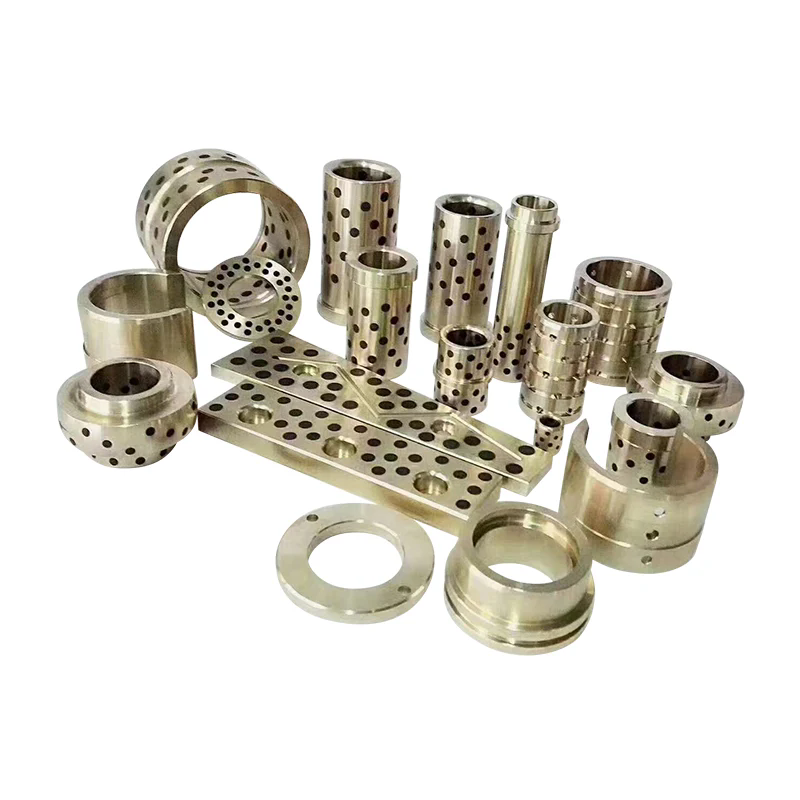
Præcisionssprøjtestøbning afhænger af mere end hulrummet og kernen. Formbasen giver den strukturelle ramme, der holder støbesystemet sammen, mens standardkomponenter styrer justering, bevægelse, positionering og deludkast. Hvis disse elementer er dårligt tilpasset eller unøjagtigt fremstillet, kan der opstå problemer såsom flash, ujævnt slid, inkonsekvente deldimensioner, vanskelig åbning af formen og for tidlig værktøjsfejl. At vælge det rigtigeFormbund og standarddelkomponenter er derfor et grundlæggende trin i opbygningen af en pålidelig sprøjtestøbeform.
En velkonstrueret formsamling kombinerer passende pladematerialer, nøjagtig bearbejdning, pålidelige styresystemer, korrekt udvalgte ejektorkomponenter og kompatibelt tilbehør. Den nødvendige konfiguration varierer med formstørrelse, harpiksegenskaber, hulrumslayout, injektionstryk, produktionsvolumen og sprøjtestøbemaskinens specifikationer.Moldburger Mold Industry Co., Ltd.leverer formbaser og præcisionsformkomponenter til industrielle applikationer med offentliggjorte specifikationer, der dækker P20 stål, 1.2311 stål, SUJ2 styrekomponenter og SKD61 ejektorstifter. At forstå funktionen og udvælgelseskriterierne for hver komponent hjælper formdesignere og indkøbsteam med at træffe mere informerede beslutninger.
Indholdsfortegnelse
1. Hvilke formbundplader er essentielle for en stabil sprøjtestøbeform?
2. Hvilke standardkomponenter kontrollerer justering, bevægelse og udstødning?
3. Hvordan skal materialer, tolerancer og fremstillingskvalitet vurderes?
Hvilke formbundplader er essentielle for en stabil sprøjtestøbeform?
En formbase er den understøttende struktur, der holder hulrummet, kernen, styresystemet, udstødningsmekanismen og andre funktionelle elementer i deres tilsigtede positioner. Under sprøjtestøbning udsættes samlingen for klemkraft, sprøjtetryk, gentagen åbning og lukning og termiske ændringer. Basen skal opretholde dimensionsstabilitet under disse driftsforhold. Selv når hulrummet og kernen er blevet bearbejdet nøjagtigt, kan utilstrækkelig pladestivhed eller dårlig justering påvirke den endelige støbte del.
Pladearrangementet afhænger af formdesignet. En konventionel to-plade støbeform indbefatter almindeligvis en topspændeplade, hulrumsplade, kerneplade, støtteplade, afstandsblokke, ejektorplader og en bundklemmeplade. Mere kompleks værktøj kan kræve yderligere plader eller indsatser for at rumme skydere, løftere, varme løbere eller specielle udkastningsarrangementer. Hver plade har en defineret mekanisk rolle, og dens dimensioner bør bestemmes af formlayoutet i stedet for kun at vælges ud fra en nominel formstørrelse.
Hvilke plader udgør hovedkonstruktionen?
Følgende komponenter tages almindeligvis i betragtning, når en formbase specificeres:
- Top spændeplade:Forbinder den stationære side af formen til den faste plade på sprøjtestøbemaskinen. Det giver monteringsfladen til den øvre formsamling og rummer indløbsbøsningen, hvor det er nødvendigt.
- Kavitetsplade:Understøtter kavitetsindsatsen eller indeholder kavitetsbearbejdningen direkte. Dens fladhed, tykkelse og stivhed påvirker, hvor konsekvent kavitetssiden understøttes under fastspænding.
- Kerneplade:Indeholder kerneindsatsen eller kernedannende funktioner. Den skal opretholde det designede forhold til hulrumspladen gennem gentagne produktionscyklusser.
- Støtteplade:Forstærker kernesiden og hjælper med at modstå bøjning under indsprøjtningstryk. Den nødvendige tykkelse og støttearrangement afhænger af det projekterede område, hulrumslayout og forventede støbebelastninger.
- Afstandsblokke:Skab den plads, der er nødvendig for, at ejektorenheden kan rejse. Deres dimensioner bestemmer det tilgængelige udkastslag og skal give tilstrækkelig plads til bevægelige dele.
- Ejektorholderplade og ejektorplade:Hold og drev udkasterstifterne, ærmerne og andre udkasterelementer. Deres bevægelse skal forblive parallel og fri for interferens.
- Bund spændeplade:Forbinder den bevægelige side af formen til den bevægelige plade og giver den nødvendige monterings- og støttegrænseflade.
Disse plader fungerer som et forbundet mekanisk system. For eksempel kan forøgelse af tykkelsen af en støtteplade forbedre modstanden mod afbøjning, men det påvirker også den samlede formhøjde og tilgængelig maskinplads. Tilsvarende kan ændring af afstandsblokkens højde påvirke ejektorens slaglængde og det tilgængelige rum til returkomponenter. En designgennemgang bør derfor overveje den komplette opbygning af plader, ikke behandle hver tallerken som en selvstændig købsgenstand.
Hvilke materiale- og hårdhedsspecifikationer er relevante?
Materialevalg bør afspejle de mekaniske krav, der stilles til hver plade. Den offentliggjorte ProSeries form-base information fra Moldburger Mold Industry Co., Ltd. identificerer P20 forhærdet stål og 1.2311 stål som basismateriale muligheder. Den angivne hårdhed er 28 til 32 HRC, med trækstyrke på 965 til 1200 N/mm² og en minimum flydespænding på 800 N/mm². Disse værdier giver en reference til evaluering af den angivne ProSeries-konfiguration, men købere bør bekræfte materialecertifikatet og den specifikation, der gælder for den nøjagtige ordre.
| Komponent | Udgivet materiale | Udgivet hårdhed | Opført overfladetilstand |
| Spændeplader A og B | P20 / 1,2311 | 28 til 32 HRC | Slibet og poleret |
| Støtteplade S | 1045 kulstofstål | 18 til 22 HRC | Jord |
| Ejektorhus C og D | P20 / 1,2311 | 28 til 32 HRC | Jord |
| Styresøjler og bøsninger | SUJ2 lejestål | 58 til 62 HRC | Hærdet og slebet |
| Ejektorstifter | SKD61 / H13 værktøjsstål | 48 til 52 HRC | Præcisionsslibning |
Til en form til generelle formål vælges P20 ofte, fordi den tilbyder en praktisk balance mellem bearbejdelighed, polerbarhed og mekanisk ydeevne. Værktøj med højere belastning kan kræve en anden stålkvalitet eller et mere omfattende støttearrangement. Materialevalget bør også tage højde for støbeharpiksen. Glasfiberforstærket plast kan for eksempel øge slibende slid på formoverflader og bevægelige komponenter. Korrosive eller fugtfølsomme forarbejdningsmiljøer kan kræve korrosionsbestandige materialer i udvalgte områder.
Hvordan skal form-base dimensioner tilpasses til maskinen?
Fysisk kompatibilitet er lige så vigtig som materialekvalitet. En formbase skal passe inden for maskinens pladedimensioner og bindestangsafstand, mens dens lokaliseringsring, monteringshuller, totalhøjde og ejektorgrænseflade skal matche maskinspecifikationen. Formdesigneren skal også overveje det tilgængelige dagslys, maksimale åbningsslag, minimum formtykkelse og maskinens spændekapacitet.
ProSeries offentliggjorte størrelsesmatrix giver fem referencekonfigurationer. Figurerne nedenfor beskriver de angivne pladedimensioner og den samlede højde, ikke et universelt størrelsesområde for hver tilpasset formbase.
| Base størrelse | En pladetykkelse | B pladetykkelse | S pladetykkelse | Samlet højde |
| 1515 | 50 mm | 50 mm | 25 mm | 146 mm |
| 2020 | 60 mm | 60 mm | 30 mm | 181 mm |
| 2525 | 70 mm | 70 mm | 35 mm | 216 mm |
| 3030 | 80 mm | 80 mm | 40 mm | 251 mm |
| 3535 | 90 mm | 90 mm | 45 mm | 286 mm |
Når vi gennemgår et tilbud, bør vores ingeniørteam modtage formtegning, maskinmodel, harpiksinformation, hulrumsarrangement og forventet produktionsvolumen. Disse detaljer hjælper med at fastslå, om en standardkonfiguration er passende, eller om pladetykkelse, støttepositioner, kølelayouts eller monteringsdetaljer skal ændres. Moldburger Mould Industry Co., Ltd. leverer støbeform-baserede muligheder til sprøjtestøbningsapplikationer, og købere bør bekræfte den endelige tegning og materialeplan, før produktionen begynder.
Hvilke standardkomponenter kontrollerer justering, bevægelse og udkastning?
Standardkomponenter er ofte mindre end hovedformpladerne, men deres indflydelse på repeterbarheden er betydelig. De styrer åbnings- og lukkebevægelsen, holder formhalvdelene i det tilsigtede forhold, frigiver det støbte produkt og beskytter bevægelige enheder mod uønsket forskydning. En form kan have en stiv base og nøjagtigt bearbejdet hulrum, mens den stadig producerer inkonsistente dele, hvis dens styre- eller udkastningskomponenter er forkert specificeret.
Udvælgelsen af standardkomponenter bør begynde med bevægelses- og funktionskravene til formen. En simpel støbeform med to plader kan bruge en konventionel styresøjle og bøsningsarrangement med ejektorstifter. En form med dybe ribber, cylindriske træk, underskæringer eller sarte kosmetiske overflader kan have brug for udkasterhylstre, løftere, slidplader eller yderligere styre- og låseelementer. Antallet og arrangementet af disse komponenter bør bestemmes under formdesign.
Hvorfor er styresøjler og styrebøsninger vigtige?
Styresøjler og styrebøsninger styrer den relative position af de bevægelige og stationære formhalvdele under åbning og lukning. Deres formål er at lede samlingen til den korrekte position, før hulrummet og kernen mødes. Nøjagtig føring hjælper med at reducere ujævn kontakt, beskytter skillefladerne og opretholder repeterbar justering over mange støbecyklusser.
Et typisk styresystem inkluderer hærdede søjler installeret på den ene side af formen og matchende bøsninger installeret på den anden. Pasformen mellem de to komponenter skal tillade jævn bevægelse og samtidig begrænse overdreven sidespil. En for stor frigang kan tillade uønsket bevægelse og øge risikoen for fejljustering. En pasform, der er for stram, kan forårsage friktion, varmeudvikling, ridser eller kramper, især når smøringen er utilstrækkelig, eller formen er udsat for forurening.
Den offentliggjorte ProSeries-specifikation identificerer SUJ2-lejestål til styresøjler og -bøsninger med en hårdhed på 58 til 62 HRC og en hærdet og slebet finish. Dette er en meningsfuld materiale- og hårdhedsreference for den angivne konfiguration. Købere bør dog også kontrollere den faktiske søjlediameter, arbejdslængde, bøsningslængde, pasformsklasse, overfladeruhed, smørearrangement og dimensionelle tolerancer på komponenttegningen.
Styresystemer bør udformes omkring formens størrelse og vægt. Store forme kan have brug for yderligere styreelementer eller supplerende justeringsfunktioner for at håndtere ujævn belastning. I forme med sidebevægelser skal konstruktøren også sikre, at styresøjler, vinkelstifter, skydere og låseblokke ikke forstyrrer under åbningssekvensen. Styresystemet bør inspiceres for slid og smøretilstand under planlagt formvedligeholdelse.
Hvordan påvirker ejektorstifter og ærmer delefrigivelsen?
Udstødningssystemet fjerner den støbte komponent fra kernen efter afkøling og åbning af formen. Ejektorstifter bruges almindeligvis til at skubbe mod egnede områder af delen, mens ejektorbøsninger er nyttige omkring cylindriske nagler eller kernestifter, hvor en omgivende kontaktflade er påkrævet. Valget afhænger af delens geometri, vægtykkelse, trækvinkel, materialekrympning og placeringen af acceptable udstødningsmærker.
Placering af ejektorstiften er en designbeslutning, ikke blot et spørgsmål om at fordele stifterne jævnt. Kraften skal påføres områder, der kan modstå udstødningsbelastningen uden at efterlade synlige mærker, forvrængning eller stressblegning. Tynde vægge og smalle ribber kan kræve et andet udkastarrangement end tykke strukturelle sektioner. Hvis delen griber kraftigt om kernen, skal designeren muligvis øge det effektive udkastningsareal eller revidere udkastet og overfladefinishen i stedet for at stole på nogle få tungt belastede stifter.
Ejektorstifter skal være lige, korrekt monteret og tilstrækkeligt understøttet. For stor ustøttet længde kan øge risikoen for bøjning. Forkert stifthøjde kan skabe vidnemærker eller ujævn frigivelse, mens dårlig justering kan få stiften til at gnide mod sit hul. Ejektorbøsninger kræver tilsvarende opmærksomhed på koncentricitet og løbefrigang, fordi de arbejder omkring en kernestift og kan blive udsat for sidebelastninger under udkast.
For den offentliggjorte ProSeries-konfiguration er det angivne ejektorstiftmateriale SKD61 H13 værktøjsstål med en hårdhed på 48 til 52 HRC og en præcisionsslebet finish. Denne specifikation skal behandles som en reference for den angivne produktkonfiguration snarere end en antagelse om, at hver ejektorstift eller muffe bruger samme kvalitet. Købere bør bekræfte diameter, længde, hovedstil, spidsgeometri, hårdhed og enhver speciel belægning eller overfladebehandling, der kræves til applikationen.
Hvilke andre komponenter fuldender formbevægelsessystemet?
Flere yderligere komponenter kan være nødvendige for at opnå pålidelig støbedrift. Deres brug afhænger af støbeformens arkitektur og typen af støbt produkt.
- Returnåle:Hjælp med at returnere ejektorenheden til dens oprindelige position, når formen lukker. Deres længde og kontaktarrangement skal passe til ejektorpladens design.
- Fjedre:Giv returkraft eller kontrolleret bevægelse i udvalgte mekanismer. Fjedervalg bør tage højde for arbejdsbelastning, kompressionsområde, udmattelseslevetid, driftstemperatur og tilgængelig installationsplads.
- Lokaliseringsring:Placerer formen i forhold til indsprøjtningsmaskinens dyse og lokaliseringsåbningen. Dens dimensioner skal passe til maskinens grænseflade og formens indløbsarrangement.
- Indløbsbøsning:Giver indgangsvejen for smeltet plast fra maskindysen ind i formløbesystemet. Dyseradius, åbningsdimensioner og sædegeometri skal være kompatible.
- Slidplader:Beskyt glidende kontaktflader i områder som skydere og andre bevægelige formmekanismer. De kan udskiftes, når sliddet når et uacceptabelt niveau, hvilket hjælper med at beskytte dyrere formstrukturer.
- Guide tilbehør:Kan inkludere yderligere guider, stop og justeringskomponenter til specifikke formlayouts. Den nøjagtige konfiguration skal følge den godkendte formtegning.
- Låse og grænsekomponenter:Styr udvalgte stadier af formbevægelser eller giv positioneringsfunktioner i designs, der kræver dem.
- Tætninger og propper:Understøtter krav til kølekanal og væskekredsløb, hvor det er specificeret af formdesignet. Deres materiale- og trykklassificering skal være egnet til driftsforholdene.
Ikke hver form kræver hver komponent på denne liste. For eksempel behøver en basisform muligvis ikke løftere eller komplekse låseblokke, mens en form med sideunderskæringer kan afhænge af skydere, vinkelstifter og slidplader for at fuldende sin bevægelsessekvens. Komponentlisten skal genereres ud fra formsamlingstegningen og materialelisten, med hver del tildelt en tydelig funktion og referencenummer.
Moldburger Mold Industry Co., Ltd. opregner styresøjler og slidplader, guider og andet formtilbehør og ejektorstifter og ejektorhylstre blandt sine formkomponentkategorier. Når vi køber disse dele, skal vores indkøbsspecifikation identificere komponenttype, tegningsnummer, materiale, hårdhed, dimensioner, overfladebehandling og mængde. Dette reducerer tvetydighed mellem visuelt lignende komponenter, der kan have forskellige funktionelle krav.
Hvordan skal materialer, tolerancer og fremstillingskvalitet vurderes?
Præcision fastslås ikke af et materialenavn eller en maskinliste alene. Det er resultatet af et kontrolleret forhold mellem designkrav, råmaterialetilstand, bearbejdningsprocesser, varmebehandling, slibning, montering og inspektion. En komponent kan opfylde sine nominelle dimensioner, men yder stadig dårligt, hvis dens fladhed, parallelitet, koncentricitet, hårdhed eller overfladefinish er uegnet til anvendelsen. Købere bør derfor vurdere fremstillings- og inspektionskravene sammen med produktspecifikationen.
Hvordan skal stålkvaliteter matches til komponentfunktioner?
Forskellige formkomponenter oplever forskellige former for mekanisk belastning og slid. En stor plade skal give strukturel støtte og bevare sin geometri. En styresøjle oplever gentagen glidende kontakt. En ejektorstift udsættes for trykkraft, friktion og gentagne bevægelser. Valg af et materiale for hver komponent ville ignorere disse forskellige driftsbetingelser.
Produktinformationen udgivet af Moldburger Mould Industry Co., Ltd. identificerer flere stålmuligheder til støbeform-baserede applikationer, herunder P20, 4140, H13, rustfrit stål og S7. De anførte beskrivelser forbinder P20 med generelle støbeanvendelser og god bearbejdelighed, 4140 med styrke og sejhed, H13 med varmebestandighed, rustfrit stål med korrosionsbestandighed og S7 med slagfasthed. Disse er udvalgsreferencer, ikke udskiftelige garantier. Den korrekte kvalitet afhænger af komponenten, harpiksen, forarbejdningstemperaturen, forventet slitage og vedligeholdelseskrav.
For eksempel kan P20 være velegnet til mange almene plader, mens H13 ofte overvejes, hvor højere termiske krav eller specifikke slidforhold berettiger det. En rustfri kvalitet kan være relevant i applikationer, hvor korrosionsbestandighed er vigtig, men den nøjagtige kvalitet og varmebehandling skal stadig bekræftes. Køber bør også skelne mellem pladens grundmateriale og de materialer, der anvendes til indsatser, styreelementer, udkastere og sliddele.
Varmebehandling er en anden vigtig overvejelse. Hårdhed påvirker modstanden mod fordybninger og slid, men hårdhed alene beskriver ikke sejhed, dimensionsstabilitet eller modstand mod revner. Hvis en komponent hærdes efter grovbearbejdning, skal fremstillingsplanen tage højde for mulig forvrængning og behovet for færdigslibning. For komponenter, der kræver tæt tilpasning, bør inspektion finde sted efter de sidste bearbejdnings- og varmebehandlingstrin, ikke kun før dem.
Hvilke dimensionelle tolerancer fortjener den største opmærksomhed?
Ikke alle dimensioner på en formtegning har samme funktionelle betydning. En plades samlede længde og bredde kan have en relativt bred tolerance, mens styrehuller, lokaliseringsfunktioner, indsatslommer og glidende grænseflader kan kræve meget tættere kontrol. En nyttig inspektionsplan identificerer de funktionskritiske dimensioner og definerer, hvordan de vil blive målt.
Typiske områder, der kræver opmærksomhed omfatter:
- Pladens fladhed og parallelitet:Få indflydelse på, hvordan formen lukker, og hvordan spændebelastninger fordeles over samlingen.
- Styrehuls position:Bestemmer forholdet mellem styresystemet og hulrummet og kernepladerne.
- Styresøjle diameter og rethed:Påvirker løbepasning, friktion og gentagelig justering.
- Indsæt lommemål:Bestem, om hulrum og kerneindsatser kan placeres og fastholdes korrekt.
- Ejektor hul position og diameter:Påvirker pin-bevægelsen og risikoen for gnidning eller krampeanfald.
- Skilleoverflade tilstand:Påvirker lukning af skimmelsvamp og risikoen for flash forårsaget af dårlig kontakt eller beskadigelse.
- Monterings- og placeringsfunktioner:Skal matche sprøjtemaskinen og det godkendte formdesign.
ProSeries formbaserede side viser CNC-bearbejdning til plader og komponenter og beskriver fremstillingstilgangen som beregnet til at opnå nøjagtig justering og tilpasning. En separat side med specifikationer for formfremstilling viser et standardstørrelsesområde fra 150 mm gange 150 mm til 600 mm gange 600 mm, en standard overfladefinish på Ra 0,4 mikrometer og en tolerance på plus eller minus 0,01 mm på kritiske dimensioner. Disse tal tilhører den offentliggjorte specifikation og bør ikke automatisk anvendes på hver formbaseret serie eller individuelle komponent.
En anden basisside for sprøjtestøbeform viser et andet sæt standardstørrelser, oplysninger om overfladefinish og modelserier. Fordi offentliggjorte produktsider kan beskrive forskellige konfigurationer, bør købere anmode om én konsolideret tegning og specifikationsark for den valgte model. Det endelige tilbud skal angive, hvilken tolerance der gælder for hver kritisk dimension, hvordan overfladeruhed måles, og om der medfølger kontroldokumenter med ordren.
Hvilke fremstillings- og inspektionsprocesser understøtter repeterbarhed?
Bearbejdningsevne er kun relevant, når den er forbundet med de dimensioner og funktioner, der kræves af formdesignet. CNC-fræsning og -boring bruges til at fremstille pladeprofiler, huller, lommer og monteringsfunktioner. Præcisionsslibning kan forbedre planhed, parallelitet og overfladetilstand. Wire EDM kan bruges til profiler eller funktioner, der er svære at fremstille ved konventionel skæring. Varmebehandling kan være nødvendig for at opnå specificeret hårdhed, mens dimensionsinspektion verificerer, om den færdige del er i overensstemmelse med tegningen.
Virksomhedsprofilen for Moldburger Mould Industry Co., Ltd. viser CNC-maskiner fra Makino, Dawei og FANUC, elektriske afladningsmaskiner fra Makino og Sodick, langsomme trådfremføringsmaskiner, Okamoto-slibere, drejebænke og Hexagon-koordinatmåleudstyr. Det rapporterer også om et team på 30 designingeniører og mere end 100 professionelle og tekniske medarbejdere. Disse offentliggjorte ressourcer angiver rækken af udstyr og personale beskrevet af virksomheden, mens den proces, der bruges til en individuel ordre, skal bekræftes i forhold til dens faktiske fremstillingsplan.
En koordinatmålemaskine kan bruges til at inspicere geometriske træk og sammenligne målte positioner med ingeniørtegningen. For enklere dimensioner kan kalibrerede målere, mikrometre, boringsmålere, højdemålere og overfladeruhedsinstrumenter være passende. Inspektionsmetoden bør vælges i henhold til den tolerance og geometri, der kontrolleres. Et måleresultat er kun meningsfuldt, når instrumentet har passende opløsning, kalibreringsstatus og en defineret måleprocedure.
Kvalitetsdokumentation bør ideelt set omfatte et materialecertifikat, hårdhedsrapport, hvor det er specificeret, dimensionelle inspektionsresultater for kritiske funktioner og registreringer af enhver speciel proces, der kræves af tegningen. Ved gentagne ordrer hjælper bibeholdelse af godkendte tegninger og inspektionskriterier med at opretholde overensstemmelse mellem batch. Hvis en komponent er beregnet til at erstatte en eksisterende del, skal køberen levere den originale tegning eller en verificeret prøve og identificere eventuelle ændringer fra den tidligere revision.
Hvordan kan købere reducere indkøbs- og montagerisici?
Indkøbsteams sammenligner ofte formkomponenter efter enhedspris og leveringstid. Disse faktorer har betydning, men de bør vurderes i forhold til kompatibilitet, inspektionskrav og omkostningerne ved produktionsafbrydelse. En billig styrekomponent, der slides for tidligt, kan føre til opretningsproblemer, vedligeholdelsesarbejde og kasserede støbte dele. En korrekt specificeret komponent kan have en højere købspris, men tilbyde bedre livscyklusværdi, hvis det reducerer nedetid og udskiftningsfrekvens.
Inden du afgiver en ordre, skal du bruge følgende tekniske gennemgangspunkter:
- Bekræft formtypen, pladearrangementet og maskingrænsefladen.
- Giv den seneste godkendte formsamlingstegning og komponenttegninger.
- Identificer materialekvaliteter, hårdhedskrav og varmebehandlingsbetingelser.
- Angiv kritiske dimensioner, geometriske tolerancer og overfladeruhed.
- Bekræft, om komponenterne skal følge DME, HASCO, FUTABA eller en anden nomineret standard.
- Tjek udskiftelighed med eksisterende formdele og de tilsigtede udskiftningskomponenter.
- Aftal inspektionsdokumenter, emballage, identifikation og sporbarhedskrav.
- Gennemgå leveringsplanen i forhold til bearbejdning, varmebehandling, slibning og slutkontrol.
Informationen om sprøjtestøbeformen, der er offentliggjort af leverandøren, refererer til DME-, HASCO- og FUTABA-kompatibilitet. Købere bør stadig identificere de specifikke standardserier og dimensioner, der kræves. Udtrykket "international standard" er ikke tilstrækkeligt i sig selv, fordi forskellige systemer kan bruge forskellige dimensioner, tilpasninger og komponentkonventioner. Vores tekniske købsdokumenter bør specificere standarden, varenummeret og revisionen, hvor udskiftelighed er påkrævet.
Til brugerdefinerede projekter kan Moldburger Mould Industry Co., Ltd. evalueres på dets evne til at gennemgå tegninger, fremstille den nødvendige plade- og komponentkonfiguration og levere relevante kvalitetsoplysninger. Vores fabrikskoordinering bør fokusere på at løse tekniske spørgsmål før produktion, især hvor ordren omfatter ikke-standardiserede dimensioner eller udskiftningskomponenter. En klar godkendelsesproces hjælper med at forhindre undgåelige revisioner efter bearbejdning er startet.
Konklusion
En præcisionssprøjtestøbeform er afhængig af en stabil formbase og et koordineret sæt standardkomponenter. Klemplader, hulrums- og kerneplader, støtteplader, afstandsblokke og ejektorhuse danner det strukturelle fundament. Styresøjler, bøsninger, ejektorstifter, ærmer, returstifter, lokaliseringsringe, indløbsbøsninger og slidkomponenter understøtter nøjagtig bevægelse og pålidelig frigivelse af dele. Materialevalg, dimensionskontrol, maskinkompatibilitet og inspektionsregistre afgør, om disse komponenter fungerer sammen efter hensigten.
Moldburger Mold Industry Co., Ltd.tilbyder støbeformbaserede og standardkomponentløsninger understøttet af offentliggjorte materialespecifikationer, bearbejdningsressourcer og inspektionsudstyr. Hvis du udvikler en ny sprøjtestøbeform eller køber udskiftningskomponenter, så send vores team dine tegninger, materialekrav, maskindetaljer og forventede produktionsforhold. Anmod om en teknisk gennemgang og et tilbud for at identificere en passende konfiguration til dit værktøjsprojekt.
Ofte stillede spørgsmål
Q: Hvad er forskellen mellem en formbase og standardformkomponenter?
A: En formbase er den strukturelle samling af plader og støtteelementer, der holder hulrummet, kernen, styresystemet og udstødningsmekanismen. Standardformkomponenter er de funktionelle dele, der er installeret inden i eller omkring denne samling, såsom styresøjler, styrebøsninger, udkasterstifter, udkasterbøsninger, returstifter, lokaliseringsringe og indløbsbøsninger. Formbasen giver strukturel støtte, mens standardkomponenter kontrollerer justering, bevægelse, positionering og frigivelse af dele. Begge skal specificeres sammen for at opnå pålidelig støbedrift.
Spørgsmål: Hvilket stål bruges almindeligvis til præcisionssprøjtestøbebaser?
A: P20 og 1.2311 forhærdet stål er almindeligt anvendt til generelle form-baserede plader, fordi de tilbyder en praktisk kombination af bearbejdelighed og mekanisk ydeevne. Andre karakterer kan vælges i henhold til ansøgningen. For eksempel er 4140 forbundet med styrke og sejhed, H13 med varmebestandighed, rustfrit stål med korrosionsbestandighed og S7 med slagfasthed. Det endelige valg bør tage højde for støbeformens struktur, harpiks, driftstemperatur, slidforhold, påkrævet hårdhed og leverandørens materialedokumentation.
Spørgsmål: Hvorfor er styresøjler og -bøsninger vigtige for sprøjtestøbeformens nøjagtighed?
A: Styresøjler og bøsninger styrer den relative position af de to formhalvdele, når formen åbner og lukker. Korrekt afstemte komponenter hjælper hulrummet og kernen til at mødes i den tilsigtede position, hvilket reducerer uønsket bevægelse og beskytter skillefladerne. Deres diameter, rethed, pasform, hårdhed, overfladefinish og smørekrav påvirker alle ydeevnen. For stor spillerum kan bidrage til fejljustering, mens en for stram pasform kan forårsage friktion, ridser eller kramper under gentagen operation.
Spørgsmål: Hvordan skal ejektorstifter vælges til en plastsprøjtestøbeform?
A: Ejektorstifter skal vælges i henhold til den støbte dels geometri, vægtykkelse, materialekrympning, træk og forventet udstødningsmodstand. Deres kontaktpositioner skal fordele udløserkraften uden at forårsage synlige mærker eller deleforvrængning. Stiftens diameter, længde, hovedstil, spidsgeometri, hårdhed og pasform inden for ejektorpladen skal kontrolleres i forhold til formtegningen. Ejektorbøsninger kan være mere egnede omkring cylindriske fremspring eller kernestifter, hvor der er behov for en omgivende kontaktflade.
Q: Hvilke oplysninger skal købere give, når de bestiller en tilpasset formbase?
A: Købere bør levere den seneste formsamlingstegning, pladedimensioner, maskinmodel, stagafstand, pladedetaljer, lokaliseringsring og monteringskrav, ejektorgrænseflade, kavitetsarrangement, harpikstype og forventede produktionsforhold. Bestillingen bør også specificere materialekvaliteter, hårdhed, kritiske tolerancer, overfladefinish, gældende standarder og påkrævede inspektionsdokumenter. At give disse oplysninger før tilbud hjælper producenten med at vurdere kompatibilitet, identificere særlige bearbejdningskrav og reducere risikoen for dimensions- eller monteringsproblemer.