- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hvordan påvirker forskellige formbase- og standarddelekonfigurationer formsamlingen?
To forme kan bruge det samme hulrumsdesign og den samme støbeproces, men den ene samles på fire dage, og den anden tager tre uger. Forskellen er ofte ikke hulrumsarbejdet. Det erFormbund og standarddelkonfiguration. Formbasen bestemmer pladestakken, styresøjlens layout, ejektorsystemet, returmekanismen og monteringsgrænsefladen. Standarddelene bestemmer, hvordan disse elementer forbindes, hvordan de justeres, og hvor let de kan udskiftes. Når disse konfigurationer vælges uden hensyntagen til montering, bruger formbyggeren tid på at omarbejde lommer, slibe plader, justere ejektorplader og korrigere uoverensstemmende grænseflader. Når de vælges med montering i tankerne, går formen sammen i en forudsigelig rækkefølge, justeringerne er minimale, og vedligeholdelsesadgangen er ligetil.
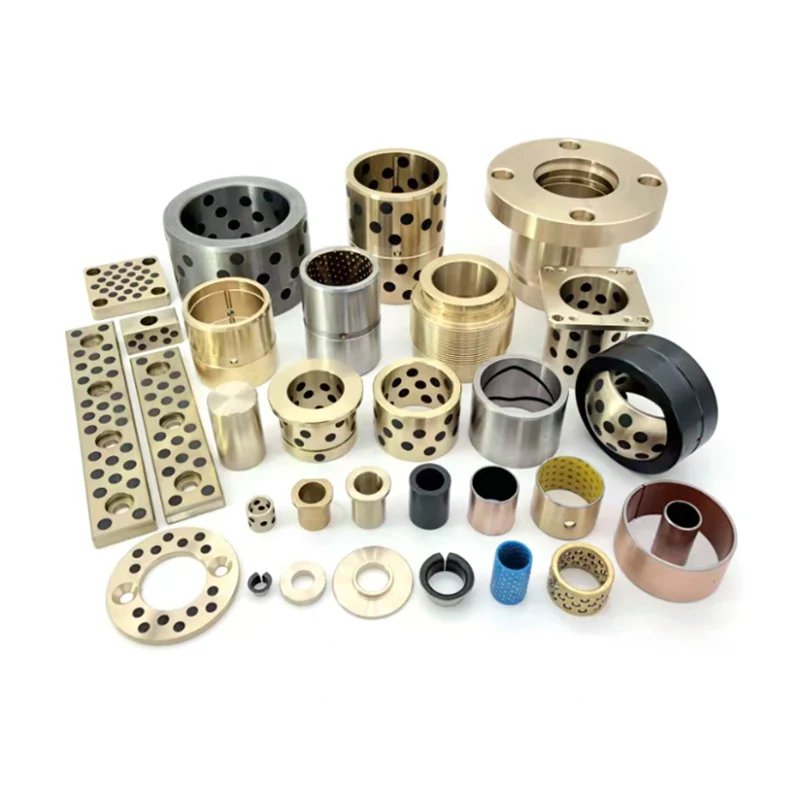
Denne vejledning er skrevet til indkøbsteams, der køber Moldbase og Standard Part-sæt til formsamling. Den forklarer, hvordan forskellige konfigurationer påvirker samlingssekvensen, tolerancestakken, justeringstiden og vedligeholdelsesadgangen. Hvert afsnit nærmer sig emnet fra en anden vinkel: de beslutninger, som formbasen fremtvinger, den tid, som standard deltolerancer bruger, de grænseflader, der skaber den højeste risiko, den måde, materialer og pladetykkelse påvirker tilpasningen, og de spørgsmål, købere bør stille en leverandør, før de afgiver en ordre. Indholdet er beregnet til at hjælpe købere med at specificere konfigurationer, der reducerer monteringsrisikoen i stedet for at overføre det til formbyggeren. Vores fabrik hos Moldburger Mould Industry Co., Ltd. leverer Moldbase- og Standard Part-sæt til formsamling, og vejledningen nedenfor afspejler de monteringsproblemer, vi ser i det arbejde.
Indholdsfortegnelse
- 1. Hvilke beslutninger tvinger en moldbase-konfiguration til under montering?
- 2. Hvordan påvirker standarddeltolerancer monteringstid og omarbejdning?
- 3. Hvilke standarddele-grænseflader skaber den højeste samlingsrisiko?
- 4. Hvordan påvirker moldbase-materialer og pladetykkelse justering og stabilitet?
- 5. Hvordan skal købere sammenligne moldbase- og standarddelleverandører for at være klar til montering?
- 6. Konklusion
- 7. Ofte stillede spørgsmål (FAQ)
1. Hvilke beslutninger tvinger en moldbase-konfiguration til under montering?
En Moldbase og Standard Part-konfiguration fremtvinger en sekvens af samlingsbeslutninger, før den første plade placeres på bænken. Den mest grundlæggende beslutning er formbasetypen: to-plade, tre-plade eller en ikke-standard stak. En to-plades formbase er den enkleste at samle, fordi pladestakken er kort, og styresøjlens layout er direkte. En tre-plades formbase tilføjer en løbeplade og en anden åbningsgrænseflade, hvilket betyder flere styresøjler, flere returfjedre og et mere komplekst timingforhold mellem pladerne. En ikke-standard stack kan rumme et specielt løbesystem eller en sidehandling, men det kræver også brugerdefinerede plader og brugerdefinerede standarddel-interfaces, der øger monteringstiden.
Den anden beslutning er pladelayoutet. A-pladen, B-pladen, ejektorpladerne og bagpladerne skal være dimensioneret til hulrummet og ejektorsystemet. Hvis ejektorpladearealet er for lille til antallet af ejektorstifter, skal stifterne flyttes eller ejektorpladen udskiftes. Hvis mellemrummet mellem føringssøjler er for snævert til kavitetslayoutet, skal formen omdesignes. Tabellen nedenfor kortlægger de vigtigste valg af formbasekonfiguration til deres monteringskonsekvenser.
| Valg af konfiguration | Monteringskonsekvens | Indkøbsspørgsmål |
| To-plade versus tre-plade | Tre-plade tilføjer løbeplade og ekstra styregrænseflade | Er løbesystemet bekræftet inden bestilling af formbasen? |
| Standard versus ikke-standard stak | Ikke-standard kræver tilpassede plader og tilpassede delpasninger | Er specialpladerne dimensioneret og toleranceret? |
| Styresøjle layout | Bestemmer pladejustering og samlingssekvens | Er layoutet kompatibelt med hulrummet og ejektorlayoutet? |
| Ejektorpladestørrelse | Bestemmer ejektorbensantal og placering | Er ejektormønsteret defineret før pladen bestilles? |
| Returforårsarrangement | Bestemmer pladeretur og sikkerhed | Er fjederlommer og forspænding specificeret? |
| Monteringsgrænseflade | Bestemmer pasform med støbemaskinens plade | Er lokaliseringsringen og klemspaltens mønster bekræftet? |
Den tredje beslutning er ejektorsystemet. Ejektorpladen, ejektorstifterne, returstifterne og fjedrene skal vælges som et sæt. Et forkert sæt giver binding, ujævn udkastning eller for tidligt slid. Den fjerde beslutning er vand- og luftkredsløbet. Placeringen af vandledningerne og luftledningerne skal planlægges, inden pladerne bores. En sen ændring af kølelayoutet kan kræve en pladeudskiftning, hvilket forsinker hele montagen. Den femte beslutning er løfte- og håndteringsarrangementet. En stor formbase uden de korrekte løftepunkter er svær at samle sikkert og kan kræve rigningsændringer, der tilføjer tid.
Vores ingeniørteam hos Moldburger Mold Industry Co., Ltd. arbejder sammen med købere for at låse disse beslutninger, før ordren til Moldbase og Standard Part frigives. Vi gennemgår pladelayoutet, styresøjlens afstand, ejektormønsteret og monteringsgrænsefladen i forhold til kavitetsdesignet og maskingrænsefladen. Målet er at forhindre situationen, hvor formbasen ankommer, og montageholdet opdager, at ejektorpladen ikke kan rumme det nødvendige stiftmønster. En kort gennemgang før ordren er billigere end en pladeudskiftning efter ordren.
2. Hvordan påvirker standarddeltolerancer monteringstid og omarbejdning?
Standard deltolerancer påvirker monteringstiden, fordi enhver grænseflade mellem en standarddel og formbasen eller mellem to standarddele kræver en pasform. En styrestolpe, der er lidt overdimensioneret, vil ikke trænge ind i styrebøsningen uden kraft. En returstift, der er lidt underdimensioneret, vil ikke holde ejektorpladen i den korrekte position. En ejektorstift, der er lidt lang, markerer delen eller forspænder ejektorpladen. Monteringsteamet bruger tid på at måle, udrømme, slibe eller udskifte dele for at opnå den nødvendige pasform. Tabellen nedenfor opdeler den monteringstid, som standard deltolerancer typisk bruger i en mellemstor form.
| Forsamlingsaktivitet | Typisk Tid | Hovedårsag til forsinkelse | Konfigurationshåndtag |
| Styresøjle og bøsning passer | 2 til 6 timer | Fejljustering eller tolerancemismatch | Angiv matchede sæt og guidesøjlelayout |
| Ejektorpladejustering | 3 til 8 timer | Returstiftpasning og pladeparallelisme | Angiv ejektorpladetykkelse og stiftpasning |
| Justering af ejektorstiftens længde | 2 til 6 timer | Pinlængdevariation og pladestabeltolerance | Angiv pinlængdetolerance og slibetillæg |
| Fjederlomme og forspænding | 1 til 4 timer | Lommedybde og fjederfri længde | Angiv fjederlommer og fjederkvalitet |
| Lokaliseringsring og indløbsbøsning | 1 til 3 timer | Koncentricitet og maskingrænseflade | Bekræft maskingrænsefladen før bestilling |
| Vand- og luftarmaturer | 2 til 5 timer | Gevindpasning og portplacering | Angiv portstandard og fittingstype |
Tidsfordelingen viser, at de tolerancerelaterede aktiviteter ikke er trivielle. I en mellemstor form kan de stå for 11 til 32 timers monteringstid. Hvis delene ikke passer sammen, kan tiden fordobles, fordi teamet skal skilles ad, måle, bestille udskiftninger og samles igen. Den indkøbsbeslutning, der reducerer denne tid, er ikke blot at købe en strammere tolerance. Det er at købe et matchet sæt fra en leverandør, der kontrollerer tolerancen over hele samlingen. En styresøjle, der er inden for tolerance, men ikke matchet til bøsningen, er stadig et problem. Et matchet sæt eliminerer uoverensstemmelsen ved grænsefladen.
Vores fabrik klMoldburger Mold Industry Co., Ltd. leverer Moldbase og Standard Part-sæt med matchede styresøjler og bøsninger, kontrolleret ejektorpladetykkelse og dokumenteret pinlængdetolerance. Vi leverer også montagetegningen med den forventede pasform og justeringstillægget. Målet er at reducere den trial-and-error-tid, som montageholdet ellers ville bruge på bænken. Når delene ankommer matchede, bliver samlingssekvensen en verifikationssekvens snarere end en korrektionssekvens.
For en køber er det praktiske skridt at inkludere pasformskravene i indkøbsordren. Angiv styresøjlen og bøsningens pasform, udkasterpladens parallelitet, udkasterstiftens længdetolerance og fjederlommens dimensioner. En leverandør, der skriftligt kan bekræfte disse krav, er en leverandør, der forstår montage. En leverandør, der kun oplyser katalognumrene, er en leverandør, der overlader monteringen til montageteamet.
3. Hvilke standarddele-grænseflader skaber den højeste samlingsrisiko?
Ikke alle standarddele-grænseflader har den samme monteringsrisiko. Nogle grænseflader er tilgivende, og nogle er utilgivelige. De utilgivelige grænseflader er dem, hvor en lille fejl giver en stor konsekvens: styresøjlen og bøsningsgrænsefladen, ejektorpladen og returstiftgrænsefladen, indløbsbøsningen og lokaliseringsringens grænseflade, og glide- og slidpladegrænsefladen. Disse grænseflader bestemmer justeringen, udkastet, maskinens pasform og sidehandlingsfunktionen. Tabellen nedenfor viser en risikomatrix for de vigtigste grænseflader i en Moldbase- og Standard Part-samling.
| Interface | Monteringsrisiko | Konsekvens af fiasko | Afbødning |
| Styresøjle og bøsning | Høj | Pladeforskydning, skævhed, skimmelskader | Matchet sæt, kontrolleret pasform, korrekt smøring |
| Ejektorplade og returstift | Høj | Ejektorpladebinding, ufuldstændig retur | Kontrolleret stiftpasning og pladeparallelisme |
| Indløbsbøsning og lokaliseringsring | Middel til høj | Maskingrænseflade uoverensstemmelse, lækage | Bekræft maskingrænsefladen før bestilling |
| Slide- og slidplade | Høj | Slidebinding, dårlig delkvalitet | Kontrolleret slidpladetykkelse og forspænding |
| Ejektorstift og hulrumsindsats | Medium | Pindemærke, pindebrud | Pinlængdetolerance og hulpasning |
| Fjeder og fjederlomme | Lav til medium | Fjedertræthed, returfejl | Lommedybde og fjederkvalitetskontrol |
Styresøjlen og bøsningens grænseflade er den største risiko, fordi den kontrollerer justeringen af hele pladestakken. Hvis styrestolperne ikke er parallelle, eller bøsningerne ikke er koncentriske, vil pladerne binde sig. Monteringsteamet vil forsøge at afhjælpe problemet ved at rømme bøsningerne eller slibe pladerne, men disse rettelser løser muligvis ikke hovedårsagen. Den korrekte afbødning er at specificere et matchet styresøjle og bøsningssæt og at bekræfte styresøjlens layout mod pladestakken. Ejektorpladen og returstiftens grænseflade er den næsthøjeste risiko, fordi den styrer ejektorpladens bevægelse. En returstift, der er for stram, vil binde pladen, og en returstift, der er for løs, vil tillade pladen at vippe. Afhjælpningen er at specificere stiftpasningen og pladens parallelitet sammen.
Vores fabrik hos Moldburger Mold Industry Co., Ltd. behandler disse højrisikogrænseflader som kontrollerede egenskaber i vores Mouldbase- og Standard Part-forsyning. Vi leverer tilpasningsdataene, parallelitetsdataene og grænsefladetegningerne med forsendelsen. Vi gennemgår også maskinens interface med køberen, inden ordren frigives. Målet er at gøre grænseflader med høj risiko verificerbare ved montering i stedet for at kunne opdages ved forsøg.
For en køber er risikomatricen et værktøj til at prioritere indkøbsordrekravene. Højrisikogrænsefladerne bør have eksplicitte krav til pasform og tolerance i rækkefølgen. De mellemrisikogrænseflader bør have inspektionsdata. De lavrisikogrænseflader kan dækkes af leverandørens standardkvalitetssystem. Denne trindelte tilgang fokuserer indkøbsindsatsen, hvor den har størst effekt på montagen.
4. Hvordan påvirker moldbase-materialer og pladetykkelse justering og stabilitet?
Formbasematerialer og pladetykkelse påvirker justering og stabilitet, fordi de bestemmer, hvordan pladestakken opfører sig under belastning og temperatur. En tynd plade afbøjer mere end en tyk plade under samme klemkraft. Et materiale med en høj termisk udvidelseskoefficient ændrer dimension mere end et materiale med en lav koefficient. Et materiale med lav hårdhed slides hurtigere ved styresøjlen og bøsningens grænseflade. Disse effekter akkumuleres gennem stakken og fremstår som justeringsfejl ved hulrummet. Tabellen nedenfor sammenligner de gængse formbasematerialer og deres effekt på montagen.
| Materiale | Typisk pladetykkelse | Justering og stabilitetseffekt | Monteringsovervejelse |
| P20 forhærdet stål | 25 til 80 mm | God stabilitet, moderat slidstyrke | Standardvalg til generelle forme |
| 718H forhærdet stål | 30 til 100 mm | Bedre polerbarhed og stabilitet | Velegnet til store forme |
| S50C kulstofstål | 20 til 60 mm | Lavere hårdhed, højere slid ved styregrænsefladen | Bruges til forme med lavt volumen |
| Aluminiumslegering | 20 til 50 mm | Høj termisk udvidelse, lavere stivhed | Bruges til prototype eller lavvolumen forme |
Pladetykkelsen er ikke kun et styrkeproblem. Det er et spørgsmål om tolerancestak. Den samlede stabelhøjde bestemmer formens lukkehøjde og tilpasningen til maskinen. Hvis A-pladen eller B-pladen er tykkere end standarden, skal udkasterpladen og bagpladen justeres for at opretholde stakhøjden. Hvis udkasterpladen er tyndere end standarden, skal udkasterstiftens længde justeres. Disse justeringer er ikke vanskelige, men de tilføjer monteringstid, og de introducerer muligheder for fejl. En formbasekonfiguration, der bruger standardpladetykkelse, reducerer justeringsbyrden.
Materialeevalget påvirker også den termiske adfærd. I en form, der kører ved forhøjet temperatur, udvider pladestakken sig. Hvis styrestolperne og bøsningerne er lavet af materialer med forskellige ekspansionskoefficienter, ændres pasformen med temperaturen. En pasform, der er korrekt ved stuetemperatur, kan blive for stram eller for løs ved driftstemperatur. Montageholdet skal tage højde for denne effekt ved valg af styresøjle og gennemføringsafstand. Vores ingeniørteam hos Moldburger gennemgår driftstemperaturen og materialekombinationen, når vi leverer et Moldbase og Standard Part-sæt. Vi rådgiver om styresøjlens frigang og pladematerialet, der vil opretholde justeringen ved driftstemperaturen.
For en køber bør materiale- og tykkelsesspecifikationen være bundet til formens driftsforhold. En standard P20 formbase er tilstrækkelig til mange stuetemperaturforme. En højtemperaturform eller en stor form kan kræve et andet materiale og en anden pladetykkelse. Leverandøren skal kunne forklare, hvorfor den foreslåede konfiguration er egnet til applikationen, ikke blot tilbyde en katalogstandard.
5. Hvordan skal købere sammenligne moldbase- og standarddelleverandører for at være klar til montering?
Købere bør sammenligne leverandører for monteringsparathed ved at vurdere leverandørens evne til at levere et matchet, dokumenteret og monteringsklart sæt i stedet for en samling af katalogdele. Evalueringen bør dække leverandørens tekniske support, tolerancekontrollen, dokumentationen og leveringssikkerheden. Tabellen nedenfor giver en leverandørsammenligningsramme.
| Evalueringsområde | Hvad skal man spørge | Stærk leverandørrespons | Svag leverandørrespons |
| Teknisk support | Kan du gennemgå pladelayoutet og ejektormønsteret før bestilling? | Giver en gennemgang og en markeret tegning | Angiver kun katalognumre |
| Tolerance kontrol | Hvad er tolerancerne for styresøjlen og ejektorpladen? | Giver matchede sæt data og inspektionsgrænser | Henviser til generel katalogtolerance |
| Dokumentation | Hvilke montagetegninger og tilpasningsdata er inkluderet? | Leverer montagetegning og monteringsbord | Giver kun pakkeliste |
| Interface bekræftelse | Hvordan bekræfter du maskinens interface? | Anmoder om maskinpladedata og bekræfter | Antager standard interface |
| Leveringssikkerhed | Hvad er leveringstiden for et komplet sæt? | Giver en tidsplan med plade og dele tilgængelighed | Citerer kun formbasen, ikke standarddelene |
Den stærkeste leverandørrespons er en, der inkluderer en ingeniørgennemgang før ordren. En gennemgang af pladelayoutet mod ejektormønsteret, styresøjlens afstand mod kavitetslayoutet og maskinens grænseflade mod lokaliseringsringen er en lille indsats, der forhindrer store montageproblemer. En leverandør, der tilbyder denne anmeldelse, er en leverandør, der forstår montageprocessen. En leverandør, der kun citerer katalognumre, er en leverandør, der sælger dele, ikke monteringsberedskab.
Vores fabrik hos Moldburger Mold Industry Co., Ltd. leverer denne tekniske gennemgang som en del af vores levering af Moldbase og Standard Part. Vi gennemgår tegningen, bekræfter grænsefladen og forsyner montagetegningen med tilpasningsdataene. Vi bekræfter også tilgængeligheden af standarddelene med formbasen, så det komplette sæt kommer sammen. Målet er at give køberen et sæt, der er klar til at samle, ikke et sæt, der kræver en anden ordre for at fuldføre byggeriet. Hvis du sammenligner leverandører for et formmontageprojekt, skal du kontakte vores team for at diskutere monteringsparatheden af din Moldbase- og Standard Part-konfiguration.
6. Konklusion
Forskellige Moldbase- og Standard Part-konfigurationer påvirker formsamlingen gennem pladestakkens beslutninger, tolerancen ved standarddelens grænseflader, risikoniveauet for højbelastningsgrænsefladerne og de materiale- og tykkelsesvalg, der bestemmer justering og stabilitet. En konfiguration, der er valgt med montering i tankerne, reducerer den tid, der bruges på montering, shimming og efterbearbejdning. En konfiguration, der vælges uden den overvejelse, overfører montagerisikoen til formbyggeren. For indkøbsteams er nøglen at specificere konfigurationen i forhold til montagesekvensen, at kræve matchede sæt og tilpasningsdata og at vælge en leverandør, der gennemgår grænsefladerne, før ordren frigives. Vores fabrik hos Moldburger Mold Industry Co., Ltd. leverer Moldbase- og Standard Part-sæt med ingeniørgennemgang, afstemte tolerancer og montagedokumentation. Hvis du planlægger et formmonteringsprojekt, skal du kontakte vores team for at gennemgå din konfiguration, før ordren afgives.
7. Ofte stillede spørgsmål (FAQ)
Spørgsmål 1: Hvordan påvirker valget mellem en to-plade og en tre-plade formbase monteringstiden?
Svar: En tre-plades formbase tilføjer en løbeplade og en anden styregrænseflade, hvilket øger antallet af plader, der skal justeres, og antallet af standarddele, der skal passe. Monteringstiden er typisk længere end en to-pladet formbase, fordi tillægspladen skal flugte med styrestolperne og retursystemet. Valget bør træffes inden bestilling af formbasen, baseret på kravet til løbesystemet.
Spørgsmål 2: Hvorfor er standard deltolerancer vigtigere end formbasepladetolerancerne i nogle samlinger?
Svar: Standarddelene danner de grænseflader, der styrer bevægelse og justering. En styresøjle, der ikke passer til bøsningen, eller en returstift, der ikke passer til udkasterpladen, vil forårsage binding, selvom pladerne er inden for tolerancen. Standarddeltolerancerne er derfor kritiske for monteringstilpasningen, og de bør angives som matchede sæt i stedet for som individuelle katalogartikler.
Spørgsmål 3: Hvad er grænsefladen med størst risiko i en formbase- og standardkomponentsamling?
Svar: Styresøjlen og bøsningens grænseflade er grænsefladen med størst risiko, fordi den styrer justeringen af hele pladestakken. Hvis søjlerne ikke er parallelle, eller bøsningerne ikke er koncentriske, vil pladerne binde sig. Den næsthøjeste risiko er ejektorpladen og returstift-grænsefladen, som styrer ejektorpladens bevægelse. Begge grænseflader skal have eksplicitte tilpasningskrav i indkøbsordren.
Spørgsmål 4: Hvordan påvirker pladetykkelsen formenheden?
Svar: Pladetykkelsen påvirker den samlede stakhøjde, formens lukkehøjde og tilpasningen til maskinen. Hvis en plade er tykkere eller tyndere end standarden, skal de tilstødende plader og udkasterstiftens længde justeres for at opretholde stabelhøjden og udkasterfunktionen. En konfiguration, der bruger standardpladetykkelse, reducerer justeringsbyrden under montering.
Spørgsmål 5: Hvilken dokumentation skal en leverandør levere med et Moldbase og Standard Part sæt?
Svar: Leverandøren skal levere montagetegningen med pladestakken, styresøjlelayoutet, ejektormønsteret, maskingrænsefladen og tilpasningsdata for højrisikogrænseflader. Dokumentationen skal også indeholde inspektionsdata for den afstemte styrestolpe og bøsningssæt og udkasterpladens parallelitet. Denne dokumentation gør det muligt for montageteamet at verificere pasformen i stedet for at opdage det under montagen.
Kontakt Moldburger Mold Industry Co., Ltd. i dagfor at diskutere din Moldbase- og Standard Part-konfiguration og for at anmode om en monteringsberedskabsgennemgang før din næste formbygning.